Инжекторный или трёхтрубный резак: в чём разница и как выбрать
Ручные газокислородные резаки «Редиус 168» бывают двух конструкций — инжекторные и трёхтрубные. Режут они одинаково: подогревающее пламя нагревает металл до температуры воспламенения, а струя режущего кислорода сжигает его. Обе конструкции по паспортам соответствуют резакам типа Р2 и Р3 по ГОСТ 5191-79 и режут низкоуглеродистую сталь толщиной до 300 мм. Разница — в том, где и как горючий газ смешивается с кислородом. От этого зависят давление газа, порядок зажигания, мундштуки и то, что делать после обратного удара.
Инжекторный резак: смесь готовится в наконечнике
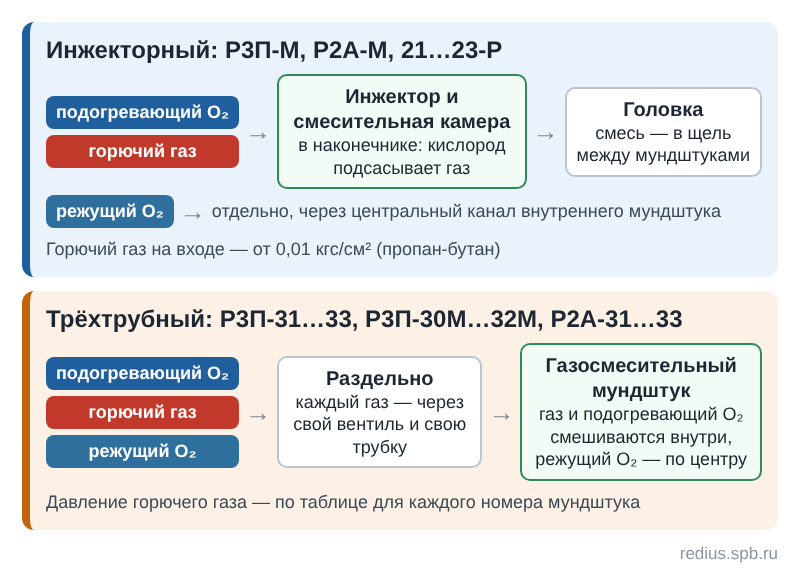
В инжекторном резаке подогревающий кислород проходит через инжектор и создаёт разрежение в смесительной камере. Это разрежение подсасывает горючий газ, газ смешивается с кислородом, и готовая смесь по трубке идёт в головку. Там она выходит через щель между наружным и внутренним мундштуками и горит подогревающим пламенем. Режущий кислород подаётся отдельно — через центральный канал внутреннего мундштука.
Отсюда главная особенность: инжекторный резак работает при низком давлении горючего газа. По паспорту на входе достаточно 0,01–1,5 кгс/см2 пропан-бутана и 0,03–1,2 кгс/см2 ацетилена на мундштуках до № 4. Зато перед работой нужно проверить, есть ли подсос в канале горючего газа.
У «Редиус 168» инжекторные резаки выпускаются в двух вариантах:
- с вентилем режущего кислорода — Р3П-02М и вся серия Р3П-01М…03М, ацетиленовые Р2А-02М. Наконечник крепится к стволу накидными гайками;
- с рычагом — Р3П-22-Р, Р2А-22-Р и другие исполнения 21…23-Р. Режущий кислород пускают нажатием рычага, инжектор у них выполнен отверстием в корпусе ствола.
Комбинированный Р3П/2А-02М поставляется собранным для пропана. Чтобы перейти на ацетилен, меняют съёмный инжектор и внутренний мундштук на ацетиленовые из комплекта. Отличить инжекторы просто: у пропанового четыре радиальных отверстия, у ацетиленового — два.
Трёхтрубный резак: газы смешиваются в мундштуке
В трёхтрубном резаке горючий газ, подогревающий и режущий кислород идут к головке раздельно, каждый через свой вентиль. Горючий газ с подогревающим кислородом смешивается только внутри газосмесительного мундштука — в паспорте это названо внутрисопловым смешением. Режущий кислород идёт по осевому отверстию внутреннего мундштука. Вентили различаются цветом: подогревающего кислорода — синий, горючего газа — красный. Кислородный рукав крепится гайкой с правой резьбой, горючий — накидной гайкой с риской и левой резьбой.
Инжектора нет, поэтому давление горючего газа задают редуктором под каждый номер мундштука. Для пропановых трёхтрубных резаков Р3П-31…33 паспорт даёт от 0,2 до 0,5 кгс/см2 — от самого малого мундштука к самому большому.
Два свойства трёхтрубных резаков, которых нет у инжекторных:
- Переход на другой газ сменой мундштуков. По паспорту резаки Р3П могут работать на ацетилене, а Р2А — на пропане, если поменять мундштучную группу.
- Мундштуки других производителей. Паспорт допускает газосмесительные мундштуки «Донмет», «Корд», Messer Griesheim, GCE и других фирм.
Трёхтрубные резаки «Редиус 168» выпускаются двумя сериями: без буквы М — Р3П-31, Р3П-33, ацетиленовые Р2А-32 — и серия М: Р3П-32М, Р3П-30М. У серий разные мундштуки и разные таблицы толщин: например, внутренний № 2 в серии М режет 15–30 мм, а без М — 25–75 мм. Номер мундштука под свою толщину всегда сверяйте с паспортом именно своего резака.
Длина, угол головки и рычаг
Длина и угол головки у серий разные:
| Серия | Длина, мм | Угол головки |
|---|---|---|
| Инжекторные Р3П-М, Р2А-М | 478; МУ и МУ1 — 768; МУ2 — 1000; МУ3 — 1300 | у МУ, МУ2, МУ3 головка развёрнута на 135° |
| Инжекторные рычажные 21…23-Р | 486; РУ — 768 | — |
| Трёхтрубные без М (31…33) | 535; У1 — 800; У2 — 1000; У3 — 2000 | 110° |
| Трёхтрубные серии М | 535; У1 — 800; У2 — 1000; У3 — 1200 | 90° у 535 мм, 135° у остальных |
Буква Р после цифр у трёхтрубных резаков, как и у инжекторных, означает рычажную подачу режущего кислорода. Без неё режущий кислород открывают вентилем. Масса по паспортам: инжекторные — от 0,75 кг (рычажный) до 1,2 кг (МУ3), трёхтрубные серии М — от 0,9 кг (535 мм) до 1,2 кг (1000 мм).
Зажигание и выключение
| Инжекторный | Трёхтрубный | |
|---|---|---|
| Перед зажиганием | проверить подсос в канале горючего газа | проверить герметичность |
| Открыть для зажигания | подогревающий кислород — на 1/4 оборота, горючий газ — на 1/2 | подогревающий кислород — на 1/10 оборота, горючий газ — на 1/5 |
| Пуск режущего кислорода | вентилем на 1/2 оборота и больше или нажатием рычага | |
| Выключение | сначала горючий газ, затем кислород | |
| После обратного удара | закрыть горючий газ, затем кислород; прочистить инжекторное устройство, проверить герметичность и рукава | закрыть горючий газ, затем кислород, охладить; прочистить и продуть мундштук, подтянуть мундштук и гайки, проверить герметичность |
Нагар и налипшие брызги металла с наконечника и мундштуков время от времени снимают наждачной бумагой или мелким напильником.
Что выбрать
- Давление горючего газа низкое — инжекторный резак: горючий газ подсасывается инжектором.
- Нужно переходить с пропана на ацетилен — комбинированный инжекторный Р3П/2А-02М или трёхтрубный со сменой мундштуков.
- Важно ставить мундштуки разных производителей — трёхтрубный.
- Нужен резак длиннее стандартного — удлинённые исполнения: до 1300 мм у инжекторных, до 2000 мм у трёхтрубных без М.
- Удобнее пускать режущий кислород нажатием, а не вентилем — рычажное исполнение с буквой Р.
Между редукторами и резаком по Правилам по охране труда (приказ Минтруда № 884н, п. 88) обязательно ставят предохранительные устройства, в том числе пламегасящие. Подробнее — в статье «Обратный клапан КО-3 и предохранительный затвор ЗП-3». Паспорта на все резаки «Редиус 168» есть на странице «Паспорта на изделия REDIUS».
- Комментарии
